Nove volte su dieci, quando la linea di una spazzola inizia a lasciare striature, variazioni di tonalità o una mano inerte, la spazzola stessa è l'ultima cosa in colpa. Nei problemi di produzione che ci viene chiesto di esaminare, la causa risiede quasi sempre in uno di questi quattro fattori: la profondità con cui la spazzola tocca il tessuto, il rapporto tra la velocità della superficie della spazzola e la velocità del tessuto, la tensione a cui è sottoposto il tessuto e la capacità del sistema di estrazione della polvere di allontanare i pelucchi dalla testina. Se li applichi correttamente, una spazzolatrice diventerà una delle attrezzature di finitura più facili da gestire nello stabilimento. Ignorali e anche un pennello nuovo di zecca produrrà un lavoro incoerente.
Questa guida è scritta per le persone che effettivamente impostano la macchina: il supervisore di finitura, il tecnico di turno, l'ingegnere di processo che deve scrivere le schede delle ricette e l'acquirente che deve specificare l'attrezzatura che avrà ancora senso tra cinque anni. Copre ciò che la spazzolatura fa fisicamente alla superficie di un tessuto, la sequenza di installazione da un avvio a freddo, intervalli di parametri realistici per tessuti comuni, i controlli che vale la pena eseguire, i difetti che compaiono più spesso e come correggerli, nonché le abitudini di manutenzione e sicurezza che mantengono produttiva una linea.
La versione breve, prima del dettaglio. L'intensità della spazzolatura è controllata dalla profondità di impegno e dal rapporto di velocità spazzola-tessuto, non dalla pressione. Due passaggi leggeri prevalgono quasi sempre su un passaggio pesante. La tensione dovrebbe essere il minimo che mantenga il tessuto piatto. L'estrazione della polvere non rientra nelle pulizie; fa parte del processo. E l'unico modo per sapere se un'impostazione è corretta è eseguire una misurazione della guida, controllarla sotto la luce adeguata e annotare i numeri.
Cosa fa effettivamente una spazzolatrice alla superficie di un tessuto
Una spazzolatrice non è un processo. Sono tre e quale stai eseguendo dipende interamente dalla forza con cui appoggi la spazzola sul panno.
Pulizia. Con un impegno basso, spesso pochi decimi di millimetro, le punte delle setole spazzano via dal tessuto le fibre sciolte, la polvere e i detriti superficiali. Sul denim e sul cotone pesante questo rimuove una quantità sorprendente di pelucchi e riduce il carico trasportato nei processi a valle. I passaggi di pulizia sono comuni prima del rivestimento, della laminazione, della stampa o immediatamente dopo l'asciugatura e prima della laminazione.
Alzarsi o fare un pisolino. Con un impegno maggiore i filamenti catturano le singole fibre e le trascinano in superficie. Il risultato è un pelo, un pelo o una morbida mano color pesca a seconda della fibra, della torsione e del modo in cui viene guidata la spazzola. La direzione e il rapporto di velocità determinano se si ottiene un rilancio uniforme e morbido o un effetto velluto direzionale.
Livellamento e lucidatura. Quando la spazzola funziona nella stessa direzione del movimento del tessuto con un rapporto modesto, stende le fibre e taglia indietro quelle più alte, producendo una superficie più liscia e leggermente lucida. Si tratta di una passata di finitura, non di sollevamento, e serve per riordinare una superficie già sollevata altrove.
La comprensione del meccanismo spiega la maggior parte delle decisioni di impostazione. La quantità di lavoro svolto sulla superficie varia in base a due fattori: la velocità relativa tra le punte delle setole e la fibra e la profondità di impegno. La pressione non è una variabile di controllo, perché il filamento stesso è la molla. Spingi un filamento morbido più in profondità e semplicemente si piegherà ulteriormente e descriverà un arco più lungo, il che potrebbe effettivamente ridurre l'azione di taglio aumentando il calore e il danno alla fibra.
Vale anche la pena chiarire cosa non può fare la spazzolatura. Non ingrossa il tessuto, non lo restringe né ammorbidisce il filato rigido a causa dell'imbozzimatura residua o dello scarso rilassamento. Un panno che sembra scadente quando esce dall'asciugatrice continuerà ad avere la stessa sensazione dopo essere stato spazzolato; ti sentirai semplicemente a tuo agio con un pisolino sopra. La spazzolatura è un trattamento superficiale e i suoi vantaggi risiedono principalmente nell'aspetto del tessuto, nella sensazione al tatto e nel comportamento nel processo successivo. Questo è un vantaggio reale, ed è il motivo per cui l’operazione esiste, ma è ristretta e dovrebbe essere venduta internamente come tale.
Infine, la spazzolatura è parzialmente reversibile. Le fibre depositate da un passaggio possono essere sollevate nuovamente da un altro e una superficie spazzolata può essere appiattita mediante compressione in una pila di rulli, mediante tensione eccessiva o arrotolata calda. La scamosciatura, al contrario, taglia le estremità delle fibre con una superficie abrasiva e crea un cambiamento molto più permanente. Tenendo presente questa distinzione si evita di sprecare molto tempo nelle prove.
Abbina la spazzola e la testina al tessuto prima di toccare un quadrante
Due macchine con tamburi e motori identici si comporteranno in modo completamente diverso se le specifiche della spazzola, la geometria della testa o lo schema di rotazione differiscono. Questo è il motivo per cui copiare la ricetta di un concorrente raramente funziona e perché la scheda della ricetta dovrebbe registrare la spazzola con la stessa attenzione con cui registra la velocità.
Filamento a spazzola. Il nylon standard è la scelta per uso generale: morbido, resistente e difficilmente danneggia una maglia delicata o un tessuto fine. Il nylon caricato abrasivo, in cui il carburo di silicio o l'ossido di alluminio è incorporato nel filamento, solleva le fibre in modo molto più aggressivo e viene utilizzato per lavori in pile, velluto, tappezzeria e nappe. Le spazzole metalliche appartengono alla pulizia intensiva e ad alcune applicazioni su pelle e moquette e non dovrebbero mai essere considerate intercambiabili con il nylon. Il diametro del filamento determina quanto "forte" risulta l'azione: da 0,15 a 0,25 mm va bene, da 0,30 a 0,45 mm è per uso generale e da 0,50 a 0,60 mm è un sollevamento pesante.
Lunghezza e densità della spazzola. I filamenti più lunghi si piegano più facilmente e producono un tratto più delicato e tollerante. Il tufting più denso fa più lavoro per giro e genera più calore. Dopo che una spazzola è stata in servizio per un po', la lunghezza del filamento si accorcia e l'impegno effettivo cambia, il che è uno dei motivi per cui una ricetta che ha funzionato a gennaio può andare alla deriva entro la primavera.
Geometria della testa. Una testa del tamburo con un unico rullo di grandi dimensioni è adatta ai tessuti che funzionano sotto tensione, dove il tessuto può essere tenuto piatto e la linea di contatto è stabile. Una testa planetaria, in cui diversi rulli a spazzola più piccoli orbitano attorno a un asse centrale, entra in contatto con il tessuto lungo molti percorsi brevi anziché su una lunga linea. Questo design segue molto meglio la superficie irregolare di una maglia, riduce l'apertura della linea dell'ago e distribuisce l'usura su una maggiore superficie di spazzolatura. Le piante che utilizzano cotone interlock, jersey e pile spesso scoprono che una testa planetaria dà un rilancio più uniforme con meno rischi per la struttura del tessuto, che è esattamente ciò che attrezzature come un apposito spazzolatrice planetaria per maglieria è costruito per fare.
Numero di teste. Le macchine multitesta ti consentono di dividere il lavoro: due o tre passaggi leggeri su teste separate danno un risultato più uniforme rispetto a un passaggio aggressivo su una singola testa, perché ogni passaggio rimuove solo una modesta quantità di fibra e il tessuto ha la possibilità di appiattirsi tra i contatti.
La regola pratica è semplice. Decidi prima la famiglia del tessuto, poi la spazzola, poi la configurazione della testa e solo dopo inizia a regolare la velocità e l'impegno. L’inversione di tale ordine, che avviene costantemente in officina, è il motivo principale per cui le prove di prova richiedono tre giorni anziché tre ore.
La sequenza di installazione da un avvio a freddo
La sequenza conta. Eseguendo questi passaggi in un ordine diverso è il modo in cui una macchina viene impostata su uno zero "sbagliato" e ogni regolazione successiva viene effettuata rispetto a un riferimento errato.
- Conferma la ricetta e il pennello. Controllare che la spazzola montata corrisponda alla scheda della ricetta, che sia del tipo e del diametro di filamento corretti e che non sia stata scambiata tra un turno e l'altro. Registrare il numero identificativo della spazzola.
- Ispeziona la spazzola stessa. Fai funzionare la macchina lentamente con il tessuto fuori e le protezioni in posizione. Cerca punti piatti, ciuffi piegati o mancanti, sezioni non rotonde e lunghezza delle setole non uniforme. Una spazzola fuori tondo di 1 mm produrrà un motivo a strisce che nessuna impostazione di velocità potrà nascondere.
- Pulire il percorso di estrazione. Svuotare o pulire i filtri, controllare i giunti dei condotti e verificare che l'aspirazione raggiunga effettivamente la cappa dalla testata. La spazzolatura produce più lanugine disperse nell'aria di quanto la maggior parte degli operatori si aspetta e un condotto parzialmente ostruito modifica il risultato della superficie e l'ambiente di lavoro.
- Infilare il tessuto alla tensione minima. Stabilire il corretto allineamento e larghezza della cimossa prima di applicare qualsiasi tensione di lavoro. Se il tessuto è inclinato o ha una cimosa allentata, sistemala qui invece di cercare di compensare con la spazzola.
- Imposta il riferimento dell'impegno. Avvicinare il pennello al panno fino a quando il contatto è appena percettibile, quindi azzerare l'indicatore o registrare il valore digitale. Tutte le regolazioni successive vengono effettuate rispetto a quel punto di contatto, non all'arresto meccanico della macchina.
- Porta la spazzola a regime con il tessuto già in funzione. Avviare prima l'azionamento del tessuto, poi l'azionamento della spazzola. Su un tessuto fermo una spazzola può segnare la superficie in un secondo o due.
- Esegui un leader misurato. Di solito trenta metri sono sufficienti. Segna l'inizio e la fine, quindi ispeziona la metà della larghezza e entrambe le cimosse separatamente anziché guardare solo il centro.
- Blocca e registra. Una volta superata l'impostazione, registrare l'impegno, la velocità della spazzola, la velocità del tessuto, la tensione e la posizione della serranda di estrazione. Impostare una finestra di tolleranza ragionevole in modo che il turno successivo sappia fino a che punto può derivare senza aumentare una deviazione.
Vale la pena costruire presto un'abitudine: avvicinarsi sempre alla profondità del coinvolgimento finale dalla stessa direzione. Se l'operatore a volte scende da una posizione pesante e talvolta si alza dal contatto, il gioco meccanico in una tipica vite di regolazione può essere di diversi decimi di millimetro, il che è sufficiente per spostare un risultato da accettabile a rifiutato.
Le impostazioni che decidono cosa esce dalla macchina
Gli intervalli riportati di seguito riflettono la pratica industriale comune. Sono punti di partenza, non specifiche. Ogni tessuto, lotto di tintura e macchina li sposterà e l'approccio corretto è sempre quello di iniziare dalla fascia bassa dell'intervallo e lavorare verso l'alto con piccoli incrementi.
| Tessuto | Filamento a spazzola | Coinvolgimento | Rapporto spazzola/tessuto | Passa | Rischio principale |
|---|---|---|---|---|---|
| Lenzuola di cotone, popeline | Nylon da 0,20 a 0,30 mm | da 0,3 a 0,6 mm | Da 3:1 a 5:1 | 1 | Schiarimento dell'ombra su lotti di tinture scure |
| Cotone interlock, jersey | Nylon da 0,20 a 0,35 mm | da 0,4 a 0,8 mm | Da 2:1 a 4:1 | 1 a 2 | Arricciatura del bordo e apertura della linea dell'ago |
| Pile e maglia spazzolata | Nylon abrasivo da 0,30 a 0,45 mm | da 1,0 a 2,0 mm | Da 4:1 a 8:1 | 1 a 2 | Pelo irregolare se la tensione varia |
| Denim, da 10 a 14 once | Nylon abrasivo da 0,45 a 0,60 mm | da 0,8 a 1,5 mm | Da 4:1 a 7:1 | 1 | Carico pesante di lanugine nei filtri |
| Tessuto in poliestere | Nylon da 0,25 a 0,40 mm | da 0,4 a 0,9 mm | Da 3:1 a 6:1 | 1 | Fusione statica e filamentosa ad alta velocità |
| Velluto, tappezzeria | Nylon abrasivo da 0,40 a 0,60 mm | da 1,5 a 3,0 mm | Da 5:1 a 10:1 | 1 a 2 | Schiaccia il mucchio se arrotolato caldo |
| Pelle sintetica, microfibra | Nylon fine da 0,15 a 0,25 mm | da 0,2 a 0,5 mm | Da 2:1 a 4:1 | 1 a 2 | Segni di calore e lucentezza |
Due cose in quella tabella meritano di essere sottolineate. Innanzitutto, il rapporto spazzola-tessuto è un rapporto, non una velocità fissa. Su una macchina che fa girare il tessuto a 20 m/min, una velocità della superficie della spazzola di 120 m/min dà un rapporto di 6:1. Se la velocità della linea viene successivamente raddoppiata per migliorare la resa, il rapporto crolla a 3:1 e la superficie cambia, anche se nessuno ha toccato le impostazioni della spazzola. Ogni volta che cambia la velocità della linea, è necessario ricalcolare la velocità della spazzola, motivo per cui il controllo dell'inverter con una ricetta collegata vale molto di più di un motore più grande.
In secondo luogo, il coinvolgimento è l’impostazione che influisce più direttamente sull’integrità del tessuto. Il raddoppio dell'impegno raddoppia all'incirca il lavoro svolto in superficie, ma aumenta anche lo stress di flessione sui filamenti e il calore generato sulla linea di contatto. Le impostazioni profonde che si surriscaldano smaltano una superficie termoplastica molto prima di produrre un rilancio migliore.
Senso di rotazione, layout multi-testa e regola del doppio passaggio
La direzione è il controllo meno utilizzato su una spazzolatrice. Far funzionare la spazzola in senso opposto al movimento del tessuto significa che le punte delle setole incontrano le fibre frontalmente; la velocità relativa è la somma delle due velocità superficiali, e l'azione è aggressiva, sollevante e leggermente irruvidinte. Far scorrere la spazzola con il tessuto in movimento significa che le punte passano lungo le fibre; la velocità relativa è la differenza e l'azione è delicata, livellante e leggermente lucidante.
La maggior parte delle ricette di sollevamento utilizzano la controrotazione sulla prima testa o sulla prima coppia di teste, seguita da una testa con rotazione per disporre le fibre sollevate in una direzione pulita e uniforme. Questa combinazione è ciò che produce il caratteristico pelo morbido e uniforme su un buon pile o un velluto ben rifinito, ed è molto più controllabile rispetto al tentativo di ottenere lo stesso risultato con una singola testa con un'impostazione estrema.
La regola del doppio passaggio segue dalla stessa logica. Poiché il lavoro svolto sulla superficie non è perfettamente uniforme, un singolo passaggio pesante tende ad amplificare la variazione locale: un punto leggermente più spesso nel tessuto viene spazzolato più forte, un punto più sciolto viene spazzolato meno e il risultato è un disegno visibile. Due passaggi più leggeri fanno la media di questa variazione. Se un tessuto deve perdere più del 3-4% del suo peso per raggiungere la mano di destinazione, di solito è un segno che il processo deve essere suddiviso o che una fase di smerigliatura rientra nella linea.
Cerca un effetto più sottile sulle macchine multitesta: accumulo di calore. Tre teste che funzionano ad alto rapporto in un telaio chiuso possono aumentare la temperatura locale sulla linea di contatto di un margine notevole, e su poliestere o polipropilene questo si manifesta come piccoli punti lucidi o punte di fibre fuse. Se la superficie appare brillante e vitrea anziché leggermente sollevata, ridurre il rapporto prima di ridurre l'impegno.
Tensione, controllo larghezza, cimosse e cuciture
La tensione esiste per mantenere il tessuto piatto, non per tenerlo fermo. Una spazzolatrice vuole la tensione minima che elimini le grinze e mantenga le cimosse nelle guide. Il tessuto sovratensionato viene disteso sotto la spazzola e poi si rilassa quando la tensione si allenta, quindi il pelo sembra cambiare nel momento in cui il tessuto lascia la macchina. Una tensione eccessiva accelera anche l'apertura della linea dell'ago nelle maglie e può distorcere permanentemente un tessuto leggero.
La sottotensione è peggiore nel breve termine. Il tessuto allentato si solleva nella spazzola, le rughe passano sotto la linea di contatto e vengono stampate sulla superficie come segni di piega che non possono essere rimossi con la spazzola e, nei casi più gravi, il tessuto può avvolgere un rullo. La tensione corretta è solitamente il valore più basso al quale il tessuto rimane piatto su tutta la larghezza senza vibrazioni visibili quando entra nella testa.
Le cimosse necessitano di un'attenzione separata. I due centimetri esterni di un rotolo sono spesso il primo punto a mostrare un problema, perché subiscono tensioni diverse e sono più esposti all'arricciatura dei bordi dopo la spazzolatura. Se la cimossa inizia ad arricciarsi, controllare la temperatura del tessuto e la tensione prima di regolare la spazzola; un bordo caldo e eccessivamente teso si arriccia, indipendentemente da ciò che fa il pennello. I bordi arricciati causano problemi anche all'avvolgitore, dove il profilo del rotolo diventa irregolare e il processo successivo ne risente.
Le cuciture sono il punto in cui si verifica la maggior parte dei danni alla macchina. Una giunzione cucita con una piega spessa e dura deve essere eseguita lentamente, con la spazzola sollevata o lo spazio aperto, e non dovrebbe mai essere lasciata passare alla velocità di produzione se la cucitura è voluminosa. Gli operatori che sviluppano l'abitudine di segnare ogni cucitura e di rallentare la giunzione prevengono gran parte dei buchi, degli strappi e dei danni da pennello che si manifestano come misteriosi problemi di qualità settimane dopo.
Aspirazione della polvere, carico di lanugine e rischio di incendio
L’estrazione è la parte del processo che più probabilmente verrà trascurata e che più probabilmente causerà un incidente grave. Una spazzolatrice genera un flusso continuo di fibre corte, polvere e, su alcuni tessuti, particolato fine che diventa combustibile quando si accumula nella giusta concentrazione e incontra una superficie calda o una scintilla.
Da ciò conseguono tre cose. Innanzitutto, la cappa di aspirazione deve essere posizionata in modo che la lanugine venga catturata nel punto di generazione, prima che fuoriesca nella stanza, il che significa che il design della cappa e il flusso d'aria devono corrispondere alla geometria della testa anziché essere imbullonati successivamente. In secondo luogo, i filtri necessitano di un intervallo di pulizia definito in base alla caduta di pressione misurata, non all’aspetto della stanza. In terzo luogo, i condotti devono essere collegati e messi a terra, senza lunghi tratti orizzontali in cui le fibre possano depositarsi e accumularsi.
Qui la qualità e la sicurezza del processo sono la stessa questione. Se l'estrazione è debole, la lanugine si deposita nuovamente sul panno dopo la spazzolatura, la superficie appare maculata sotto la luce di ispezione, i filtri si caricano più velocemente e l'operatore compensa alzando la spazzola, che genera più lanugine. Installazione di un apposito sistema automatizzato di aspirazione delle polveri e il suo funzionamento a una caduta di pressione misurata rimuove completamente il circuito e in genere si ripaga riducendo i tempi di inattività della pulizia molto prima che qualcuno consideri il rischio di incendio.
Una semplice regola di lavoro: controllare il manometro all'inizio di ogni turno e registrarlo. Quando la caduta di pressione sale oltre la banda registrata alla messa in servizio, pulire i filtri. Se l'operatore non riesce a capire se l'estrazione sta funzionando significa che l'estrazione non viene gestita.
Lettura della prima corsa di prova in trenta metri
Un processo strutturato dura circa venti minuti e fa risparmiare giorni di discussione. Il protocollo riportato di seguito è quello utilizzato da una sala di finitura disciplinata.
- Esegui all'estremità inferiore dell'impegno target e registra il valore esatto.
- Raccogliere un campione alla partenza del leader, poi un secondo campione dopo almeno venti metri, in modo che il risultato rifletta una macchina stabilizzata piuttosto che una partenza a freddo.
- Ispeziona ciascun campione in tre punti lungo la larghezza: cimosa sinistra più dieci centimetri, centro e cimosa destra più dieci centimetri. I problemi di spazzolatura sono spesso asimmetrici e un controllo effettuato solo al centro li mancherà.
- Valutare con un'illuminazione standardizzata, idealmente la stessa illuminazione che il cliente utilizzerà per giudicare la merce. Gli effetti di superficie che sembrano perfetti sotto una singola lampada a soffitto possono apparire a strisce con una diversa temperatura di colore.
- Pesare i campioni. Un semplice confronto della massa per unità di area prima e dopo la spazzolatura ti dice quanta fibra il processo sta effettivamente rimuovendo, ed è un record molto più affidabile di una nota verbale che la mano "si sentiva bene".
- Lavare e asciugare in asciugatrice un campione prima dell'approvazione finale se il tessuto verrà lavato dall'utente finale. Alcuni peli appaiono eccellenti nel greige e collassano dopo il primo lavaggio.
- Aumenta il coinvolgimento a piccoli passi e ripeti finché non viene raggiunta la mano target o viene raggiunto un limite. Fermarsi al primo segno di cambiamento di tonalità, velatura della superficie o perdita di peso oltre il limite concordato.
Scrivi i numeri finali sulla scheda della ricetta e fotografa il campione approvato. Un campione fisico di riferimento conservato presso la macchina vale più di qualsiasi foglio di calcolo, perché risolve le controversie su mano e colore in pochi secondi.
Controlli di qualità che mantengono la linea onesta
I controlli di routine sono ciò che impedisce che una lenta deriva si trasformi in un ordine rifiutato. La tabella seguente rappresenta il minimo pratico per un impianto che esegue regolarmente la spazzolatura.
| Controlla | Metodo | Frequenza | Agisci se |
|---|---|---|---|
| Uniformità del pelo e del pelo | Confronto visivo con il campione approvato sotto luce standard, in tre punti lungo la larghezza | Ogni rotolo | Eventuali bande, striature o variazioni di larghezza sono visibili |
| Perdita di peso | Pesata del campione prima e dopo la spazzolatura, espressa in percentuale | Inizio e metà esecuzione di ogni ordine | La perdita supera la franchigia dell'ordine |
| Ombra | Spettrofotometro rispetto allo standard approvato, più controllo visivo | Ogni rotolo on shade-critical orders | Differenza di colore oltre la tolleranza concordata |
| Conservazione della forza | Test di trazione e lacerazione su campioni spazzolati rispetto a quelli non spazzolati | Una volta per ordine o dopo qualsiasi modifica dei parametri | La perdita supera le specifiche del cliente |
| Pilling e abrasioni | Martindale o equivalente su un campione lavato | Primo ordine di una nuova costruzione | Il rating scende al di sotto del livello concordato |
| Valutazione della mano | Pannello piccolo, confronto cieco con il campione di riferimento | Ogni nuova ricetta | Il panel non è d'accordo con il riferimento |
| Lanugine residua | Provare con un panno scuro o con il nastro adesivo sulla superficie in uscita | Ogni turno | Trasferimento visibile delle fibre sulla salvietta |
Il più utile di questi è il dato sulla perdita di peso, perché converte un giudizio soggettivo in un numero che può essere trendizzato. Una volta che uno stabilimento sa che la mano di velluto accettata corrisponde a una perdita di peso del 3% su una particolare costruzione, l'operatore ha un obiettivo obiettivo e la manutenzione ha un modo per rilevare l'usura della spazzola prima che lo faccia il cliente.
Spazzolatura e scamosciatura: come funzionano le due fasi insieme
La spazzolatura e la scamosciatura sono spesso discusse come se fossero alternative. In pratica, la maggior parte delle linee di finitura a mano morbida le utilizzano insieme e la comprensione della divisione del lavoro rende entrambe le operazioni più facili da controllare.
La spazzolatura muove le fibre. Riorganizza ciò che è già lì, solleva il materiale sfuso e pulisce la superficie. La scamosciatura taglia le fibre. Un rullo o un nastro abrasivo taglia le estremità delle fibre e crea un effetto pelle di pesca corto, denso e permanente che sopravvive al lavaggio e all'usura molto meglio di una superficie puramente spazzolata. Se la mano interessata richiede che il tessuto sia morbido dopo cinque lavaggi domestici anziché solo quando lascia la rameuse, la scamosciatura di solito fa il lavoro pesante e la spazzolatura sta perfezionando il risultato.
Un ordine comune di operazioni è: pre-pulire con una leggera passata di spazzolatura, pelle scamosciata per costruire la superficie, quindi spazzolare nuovamente per sollevare e allineare la fibra in modo che la finitura appaia uniforme anziché piatta. Su cotone e denim, una macchina per pelletteria combinata orizzontale è il cavallo di battaglia che segue questo schema, con la testa di spazzolatura o un'unità di spazzolatura separata che pulisce la superficie dopo il contatto abrasivo. Le strutture tessute con una struttura stabile e a basso allungamento sopportano un contatto abrasivo relativamente profondo senza distorsioni, motivo per cui apparecchiature come a 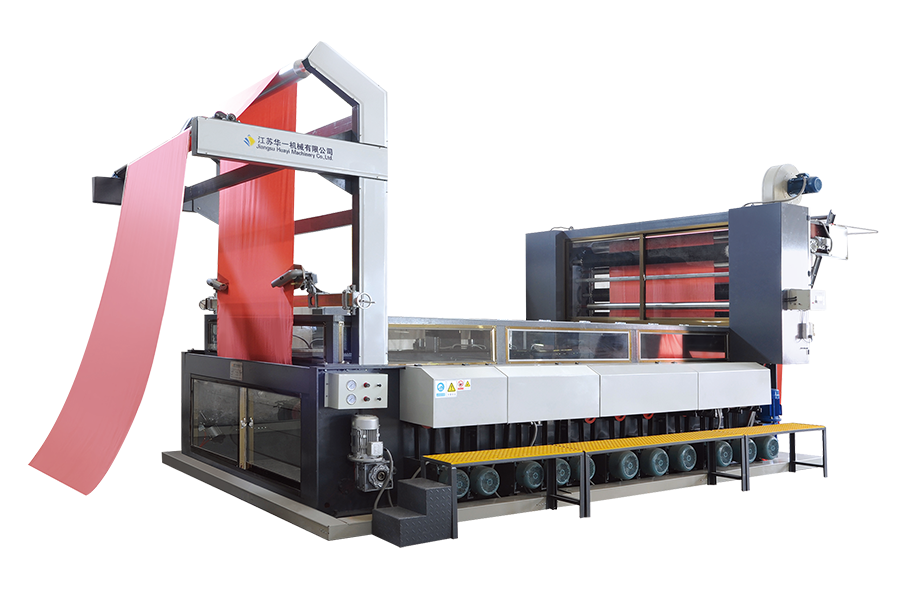 Macchina smerigliatrice orizzontale combinata modello MW In una sequenza di finitura prima smerigliatura e poi spazzolatura, il modello MW supporta abrasivi in carta vetrata, fibra di carbonio e fibra ceramica con azionamenti a rulli indipendenti per una preparazione uniforme della superficie. Visualizza il prodotto → La smerigliatrice combinata orizzontale di questo tipo viene solitamente specificata insieme a un'unità di spazzolatura anziché al posto di una.
Vale la pena sottolineare il valore diagnostico dei due interventi. Se un tessuto appare irregolare dopo la scamosciatura, la causa è solitamente il contatto abrasivo o la tensione. Se dopo la spazzolatura appaiono irregolari, la causa è più spesso la condizione della spazzola o l'estrazione. Poiché le due macchine sono posizionate una accanto all'altra, un operatore in grado di individuare in quale fase si è verificato un difetto risparmia molto tempo per la risoluzione dei problemi.
Difetti comuni di spazzolatura e come correggerli
La maggior parte dei problemi su una linea di spazzolatura rientrano in un numero limitato di schemi riconoscibili. La tabella seguente associa il sintomo alla causa più probabile e alla prima azione correttiva, nell'ordine in cui un tecnico dovrebbe affrontarli.
| Difetto | Probabile causa | Cosa cambiare prima |
|---|---|---|
| Striature o bande lungo la lunghezza | Spazzolare con setole rotonde, piatte o di lunghezza irregolare | Ispezionare e raschiare la spazzola; controllare le condizioni del filamento prima di modificare la velocità |
| Risultato irregolare su tutta la larghezza | Asse della spazzola non parallelo al percorso del tessuto o tensione maggiore su una cimossa | Misurare lo spazio su entrambe le estremità; controllare l'allineamento della guida e la tensione delle cimosse |
| Fori, punti sottili, aperture della linea dell'ago | Coinvolgimento too deep, or fabric stressed beyond its construction limits | Riduci l'impegno e passa a due passaggi leggeri |
| Ombra change, surface looks lighter | Rimozione eccessiva di fibre, soprattutto su lotti di tintura scura | Ridurre il rapporto, quindi l'impegno; pesare il campione per confermare la perdita |
| Macchie lucide o punte fuse | Calore derivante da un rapporto elevato sulla linea di contatto, comune sui sintetici | Ridurre la velocità della spazzola mantenendo la velocità del tessuto; verificare il flusso d'aria di estrazione |
| Segni di piega stampati sulla superficie | Tessuto slack at the head, or a wrinkle passed under the brush | Aumentare la tensione al livello minimo piatto; verificare la presenza di una cimosa allentata |
| Superficie maculata con trasferimento di lanugine | Aspirazione che non cattura alla cappa o filtri caricati | Controlla pressure drop and hood position before touching brush settings |
| Arricciatura dei bordi dopo la spazzolatura | Cimosa calda e sovratensionata che si rilassa dopo la testa | Abbassare la tensione e controllare la temperatura del tessuto all'uscita |
Una disciplina utile quando appare un difetto è quella di modificare una variabile alla volta e ricampionare dopo venti metri. La spazzolatura è un sistema e la regolazione di tre impostazioni contemporaneamente non lascia nessuno in grado di dire quale ha risolto il problema o quale ha causato quello successivo.
Cura delle spazzole e manutenzione della macchina
La spazzola è un materiale di consumo, ma è costosa e il modo in cui viene trattata determina sia il risultato superficiale che la frequenza con cui deve essere sostituita. Alcune routine coprono la maggior parte di ciò che conta.
- Quotidiano. Ispezionare visivamente la spazzola con la macchina isolata. Cercare detriti incorporati, fili avvolti e danni evidenti ai ciuffi e registrare la caduta di pressione di estrazione prima del primo rullo.
- Settimanale. Controllare l'indicatore della distanza o dell'innesto rispetto a un'impostazione di riferimento, verificare che il meccanismo di regolazione ritorni in modo coerente e verificare che la spazzola funzioni correttamente senza vibrazioni visibili.
- Mensile. Lubrificare i cuscinetti secondo il programma del produttore, controllare la tensione della cinghia di trasmissione e ispezionare i giunti dei condotti per perdite o accumulo di fibre.
- Per misurazione, non per calendario. Misurare la lunghezza del filamento in diversi punti attorno alla spazzola e sostituirla quando la lunghezza di lavoro esce dalla fascia su cui è stata sviluppata la ricetta. Una spazzola usurata modifica l'impegno effettivo anche quando il quadrante indica lo stesso.
- Dopo ogni cambio di spazzola. Ristabilire il riferimento del contatto, eseguire un nuovo leader e aggiornare la scheda della ricetta con il nuovo numero identificativo del pennello. Non dare mai per scontato che uno spazzolino sostituito riproduca il risultato precedente.
- Stagionalmente. Esaminare la macchina nel suo insieme, comprese le protezioni, gli interblocchi, gli arresti di emergenza e le condizioni della cappa di estrazione. Una spazzolatrice che ha funzionato intensamente per sei mesi di solito mostra una certa deviazione nel parallelismo dei rulli che si manifesta solo come una sottile variazione di larghezza nei prodotti finiti.
Un'ulteriore considerazione sui pezzi di ricambio. Poiché le specifiche del filamento influiscono fortemente sul risultato, le spazzole dovrebbero essere acquistate in base a una specifica scritta e a un campione approvato, non semplicemente riordinate da un numero di stock. La sostituzione del fornitore con un diametro del filamento leggermente diverso può invalidare una ricetta che ha richiesto una settimana per essere sviluppata.
Pratiche di sicurezza su una linea di spazzolatura
Le macchine spazzolatrici presentano un pericolo evidente e spietato: lo spazio tra la spazzola e il percorso del tessuto. I filamenti sono flessibili, il che incoraggia un falso senso di sicurezza, ma una spazzola rotante attirerà un guanto, una manica o un dito nella linea di contatto in pochi millisecondi e la macchina non si fermerà perché ha rilevato una mano.
- Non toccare mai la zona della testa mentre la spazzola gira, nemmeno alla velocità più bassa e nemmeno per rimuovere un filo. Isolare prima.
- Utilizza il blocco e l'etichettatura per il cambio delle spazzole, la pulizia e l'eliminazione degli inceppamenti, con un blocco personale anziché una chiave condivisa.
- Mantenere le protezioni e gli interblocchi in posizione e funzionanti. Se un interblocco è stato bypassato per mantenere la produzione in funzione, trattatelo come un difetto segnalabile piuttosto che come una comodità operativa.
- Controllare la polvere come misura sanitaria e antincendio e vietare lo spazzamento a secco nell'area della macchina, che risospende la fibra depositata.
- Formare gli operatori sui luoghi di arresto di emergenza, sull'arresto dell'estrazione e sulla procedura specifica di risposta al fuoco per la polvere tessile combustibile.
- Fornire protezione per l'udito laddove le ventole di estrazione e il rumore della guida lo richiedono e controllare i livelli dopo qualsiasi modifica al sistema di estrazione, poiché una ventola più potente è anche più rumorosa.
Le istruzioni di sicurezza scritte una volta e archiviate non valgono nulla. Conversazioni brevi e frequenti alla macchina, legate a eventi reali come un avvolgimento del filo o un quasi incidente, sono ciò che mantiene in vigore le abitudini.
Specificare una spazzolatrice: cosa inserire nella richiesta
Le decisioni di acquisto di attrezzature per la spazzolatura vanno storte per un motivo prevedibile: nella richiesta vengono elencate larghezza e velocità e nient'altro. La macchina che arriva poi gestisce il tessuto più ampio e semplice della gamma e fatica con tutto il resto. Un'indagine completa risponde a quanto segue.
- La gamma dei tessuti. Contenuto di fibre, struttura, peso in grammi per metro quadrato e se i prodotti sono tessuti, lavorati a maglia o non tessuti. Includere gli articoli più leggeri e pesanti, non quelli medi.
- L'effetto bersaglio. Solo pulizia, pulizia, lucidatura o una combinazione. Descrivi la mano a parole e, se possibile, allega un campione fisico di riferimento.
- Requisiti di velocità e larghezza della linea, con la gamma di velocità del tessuto che la macchina deve coprire e la gamma di velocità della spazzola che ne consegue. Insistere su azionamenti di spazzole e tessuto controllati in modo indipendente, poiché un rapporto fisso tra loro limiterà la gamma della ricetta fin dal primo giorno.
- Aspettative di estrazione. Volume d'aria, design della cappa, filtrazione e se l'aspirazione è integrata o fornita separatamente.
- Tempo di cambio. La durata del cambio di una spazzola o di una ricetta è più importante della velocità di picco della macchina per ordini brevi.
- Assistenza e ricambi. Disponibilità delle spazzole, documentazione delle specifiche del filamento e impegno di risposta per il supporto tecnico nella tua regione.
Per gli impianti che lavorano a velocità elevata maglieria fine e tessuti delicati, una moderna unità di spazzolatura ad alta velocità con azionamenti per spazzole e tessuti controllati da inverter, cambio rapido delle spazzole e estrazione integrata copre la maggior parte dei requisiti in un unico telaio. Una macchina costruita secondo tale specifica, del tipo rappresentato da a 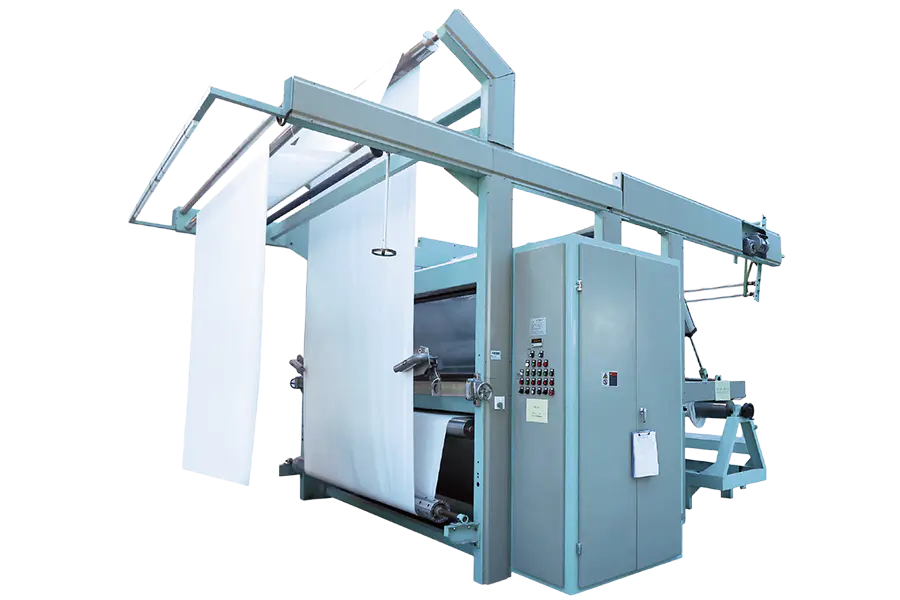 Spazzolatrice ad alta velocità VX7 Per maglieria fine e tessuti delicati, la compatta VX7 utilizza sette rulli con spazzole in carbonio-ceramica e un funzionamento ad alta velocità per passaggi di pulizia e finitura flessibili. Visualizza il prodotto → La spazzolatrice ad alta velocità di questa classe consente all'operatore di spostarsi tra una passata di pulizia leggera e una passata di pulizia completa senza cambiare l'hardware, che è esattamente la flessibilità richiesta dal lavoro di finitura di breve durata.
Qualunque sia la macchina scelta, insistere per un'accettazione in fabbrica del proprio tessuto prima della spedizione e registrare le impostazioni utilizzate. Questo singolo passaggio converte una specifica in una ricetta funzionante ed elimina la maggior parte dei rischi dal periodo di installazione.
Dove la spazzolatura si inserisce nel treno di finitura
La spazzolatura raramente è indipendente. Si trova tra il trattamento meccanico della superficie e le fasi che impostano la mano finale, e il suo rendimento è buono quanto quello consentito dai processi a monte e a valle.
A monte, il tessuto deve essere pulito, asciutto e rilassato. Spazzolare un tessuto che presenta residui di apprettatura, o che è ancora caldo di asciugatrice, produce risultati variabili perché la fibra si comporta diversamente quando è calda e leggermente plastica. A valle, qualunque sia il rilancio creato dal pennello deve sopravvivere al resto della linea. Ciò significa evitare compressioni inutili in una calandra o in una pila di rotoli, controllare la tensione di avvolgimento e consentire al tessuto di raffreddarsi prima di essere arrotolato.
Laddove è necessaria una mano più morbida e piena di quella che la sola spazzolatura può fornire, il trattamento meccanico della superficie è solitamente seguito da una fase di ammorbidimento ad aria che lavora il tessuto in uno stato rilassato anziché comprimerlo o tensionarlo. L'addolcimento dell'aria e la spazzolatura si completano bene a vicenda: la spazzola controlla la superficie, mentre l'addolcimento meccanico in un flusso d'aria a tutta larghezza controlla il corpo, il drappeggio e la rigidità residua. Attrezzature come un 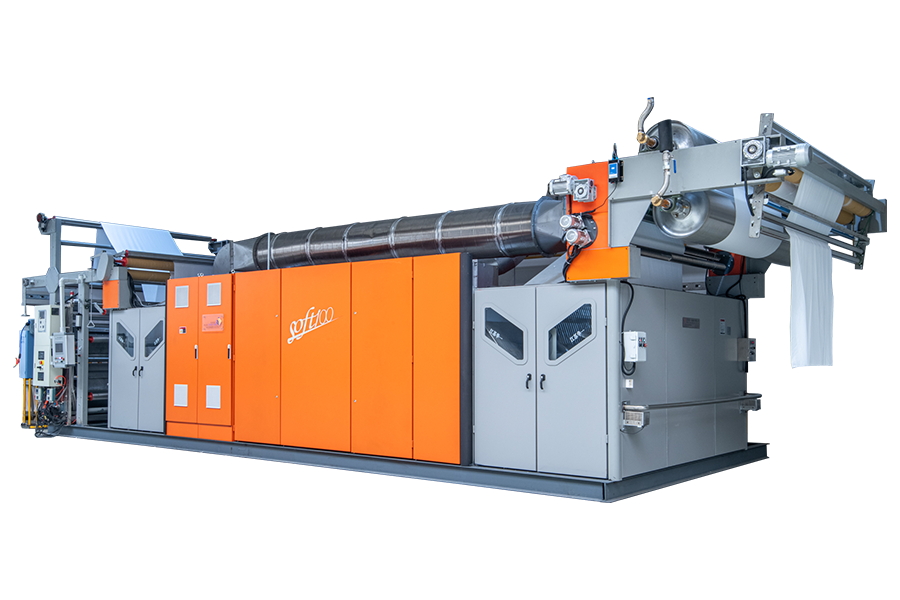 Addolcitore d'aria a largo aperto SOFT100 Posizionato dopo il trattamento superficiale e prima dell'asciugatura, il SOFT100 utilizza un tubo Venturi da sei metri per ammorbidire maglieria, tessuti, asciugamani e Tencel in larghezza. Visualizza il prodotto → L'addolcitore d'aria a campo aperto occupa quella posizione nella sequenza di finitura, dopo che la superficie è stata stabilita e prima delle fasi finali di asciugatura e laminazione.
Ottenere la sequenza giusta è spesso più prezioso che rendere perfetta una singola macchina. Una linea le cui fasi di spazzolatura, smerigliatura e ammorbidimento sono ordinate correttamente produrrà una mano migliore con impostazioni medie rispetto a una linea con attrezzature eccellenti disposte nell'ordine sbagliato.
Se c’è una conclusione da trarre da tutto questo, è che spazzolare i denti premia la disciplina molto più che la forza. La macchina ha un numero ristretto di controlli reali, innesto, rapporto, tensione, direzione, estrazione, e ognuno di essi ha una fascia stretta in cui il risultato è buono e una fascia larga in cui il risultato è semplicemente diverso. Gli operatori che capiscono cosa fa effettivamente ciascun controllo alla fibra dedicano il loro tempo a misurare, campionare e annotare i numeri. Gli operatori che trattano la macchina come un unico quadrante di intensità passano il loro tempo a combattere i difetti che riappaiono un turno dopo.
La sequenza pratica è sempre la stessa. Abbina la spazzola e la testina al tessuto. Stabilire un riferimento di contatto pulito. Esegui la luce, misura il risultato su tutta la larghezza e regola una variabile alla volta. Considera la perdita di peso e l'ombra come indicatori oggettivi piuttosto che fare affidamento solo sulla mano. Mantenere l'estrazione in funzione fino a una caduta di pressione misurata. Mantenere e misurare la spazzola invece di sostituirla su un calendario. Quindi scrivi la ricetta finale e conserva un campione approvato sulla macchina in modo che lo standard sopravviva al di là della persona che lo ha impostato.
La spazzolatura è una tecnologia matura e uno dei modi meno costosi per modificare la percezione di un tessuto da parte del cliente, sia che ciò significhi una superficie più pulita, un pelo più pieno o una mano più morbida. L'attrezzatura, sia essa un'unità di pulizia a testa singola o una linea di spazzolatura planetaria a più teste, farà esattamente ciò per cui è impostata. Il valore viene creato o perso nell'ambiente e quella parte è interamente nelle mani di chi gestisce la linea.