Un finitore in Bangladesh ha eseguito un lotto di 30 rotoli di cotone non tessuto da 260 g/m² su una linea di spazzolatura appena installata. I primi cinque rotoli hanno superato l'ispezione. Al dodicesimo tiro, l'altezza del mucchio sulla facciata era diminuita di circa un terzo e l'acquirente rifiutò il resto del lotto. Niente si era rotto. I rulli del filo non erano usurati. Ciò che era cambiato era il contenuto di umidità del tessuto che entrava nella macchina, e con esso il modo in cui i denti del filo agganciavano le fibre superficiali.
Questo scenario è comune e spiega perché la decisione più importante riguardo a una spazzolatrice per tessuti non è la dimensione del telaio o la potenza del motore, ma il controllo. Innanzitutto la conclusione: una macchina spazzolatrice fornisce una superficie rialzata ripetibile solo quando le specifiche del rullo, il rapporto di velocità rullo-tessuto, la tensione, l'umidità e l'estrazione della polvere rimangono tutti all'interno di una finestra definita. Cambiane uno e la pila cambierà con esso. Tutto il resto riportato sulla scheda tecnica, compreso il colore del quadro elettrico, conta molto meno.
Quello che segue è un dettaglio pratico di come funziona la spazzolatura, quale configurazione si adatta a quale tessuto, i parametri che stabiliscono se il rotolo uno e il rotolo trenta si assomigliano e i controlli che vale la pena eseguire prima di firmare qualsiasi ordine di acquisto.
Cosa fa davvero una spazzolatrice per tessuti
La spazzolatura è un trattamento meccanico della superficie, eseguito a secco nella maggior parte degli impianti e occasionalmente in presenza di acqua o vapore. Il tessuto viene infilato attorno o tra rulli rotanti ricoperti da indumenti metallici. I denti del filo catturano le fibre superficiali, le sollevano e le distendono nella direzione di movimento del tessuto. Uno o due rulli, una serie di rulli guida e tenditori, un sistema di azionamento e una cappa di aspirazione costituiscono la maggior parte della macchina.
Una precisazione evita molta confusione a valle: la spazzolatura non è la stessa cosa della pelle scamosciata, e le due cose vengono spesso vendute come se fossero intercambiabili.
- La spazzolatura solleva le fibre. Il filo solleva e orienta le fibre già lasche o parzialmente ancorate. La rimozione delle fibre è bassa, spesso una frazione percentuale del peso del tessuto.
- La scamosciatura abrade le fibre. I rulli abrasivi realizzati in smeriglio, ceramica o fibra di carbonio tagliano e spezzano le fibre per creare una superficie corta, densa e color pesca. La rimozione delle fibre e la perdita di resistenza sono considerevolmente più elevate.
- Fare un pisolino o alzarsi è un'azione di sollevamento correlata, che di solito funziona con diversi indumenti a rulli per creare una pila più lunga e piena.
La distinzione si manifesta immediatamente nel controllo qualità. Se lo standard dell'acquirente è "morbido con pelo visibile", la sola spazzolatura spesso lo soddisferà. Se lo standard è "corto, denso, opaco, pelle di pesca", la linea necessita di una fase di smerigliatura, con la spazzolatura che funge da preparazione prima o come fase di pulizia successiva. Per le piante che necessitano di un effetto superficiale più profondo, una piattaforma di smerigliatura combinata è la via più diretta, e vale la pena confrontare le offerte dei rulli con la sensazione al tatto target piuttosto che presumere che una macchina svolga entrambi i lavori.
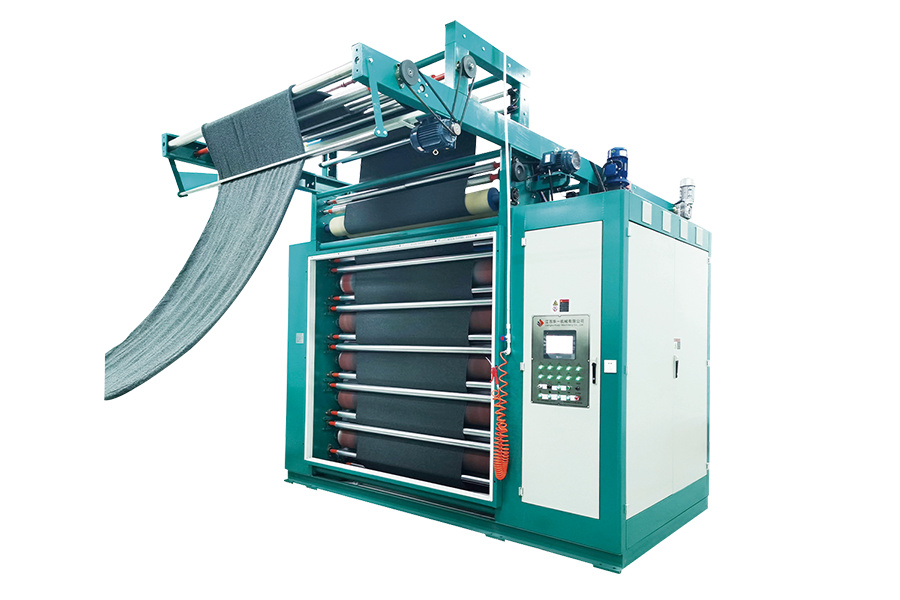 Macchina smerigliatrice verticale combinata modello MM Per scamosciature o pesche più profonde, questa macchina compatta supporta combinazioni flessibili di abrasivi e lavorazioni ad alta velocità su uno o due lati. Visualizza il prodotto →
Anche la spazzolatura svolge un lavoro che non ha nulla a che fare con la sensazione al tatto. Rimuove fibre sciolte, contaminazione superficiale e pillole; migliora l'assorbenza su tessuti di cotone e cellulosici; e conferisce ai substrati di rivestimento, laminazione e stampa un dente coerente in modo che il processo successivo si unisca in modo uniforme invece di fallire in pezzi.
Le principali soluzioni di spazzolatura e a cosa si adattano
La maggior parte delle specifiche di spazzolatura sul mercato si riduce a una manciata di soluzioni. La denominazione può non essere coerente tra i fornitori, quindi è utile classificare le macchine in base all'azione del rullo piuttosto che in base al linguaggio della brochure.
| Configurazione | Azione del rullo | Risultato superficiale | Utilizzo tipico | Rischio principale |
|---|---|---|---|---|
| Monofacciale | I rulli del filo toccano solo una faccia | Pelo rialzato da un lato, il retro rimane liscio | Maglieria con retro in pile, lenzuola spazzolate su un lato | Pelo troppo lungo e peluria sul lato non trattato durante la movimentazione |
| Doppia faccia | Rulli su entrambe le facce, solitamente con regolazioni indipendenti | Piano rialzato su entrambi i lati | Coperte, pile pesanti, maglieria double face spazzolata | Perdita di fibra e riduzione della resistenza alla trazione quando entrambe le facce vengono spazzolate eccessivamente |
| Spazzolatura incrociata | La direzione del rullo è alternata rispetto allo spostamento del tessuto | Pelo più corto, più denso e meno direzionale | Tessuti che non devono presentare una linea d'ombra direzionale | Striature quando le velocità dei rulli non corrispondono tra loro |
| Circolare o rotatorio | Diversi rulli disposti attorno ad un tamburo | Elevata uniformità ad alte velocità di linea | Linee di produzione continua di maglieria e tessuti | Maggiore generazione di polvere, che richiede un'aspirazione più forte |
| Spazzolatura in umido | Applicato con acqua o vapore presente | Manico più morbido e pieno con meno elettricità statica | Misti lana e alcuni tessuti tecnici | Aggiunto carico di asciugatura e gestione dell'acqua a valle |
| Spazzolatura a secco | Condizioni ambientali standard | Pelo pulito, ben definito, di facile estrazione | La maggior parte dei tessuti in cotone, poliestere e misti | Accumulo statico e polvere nell'aria su tessuti sintetici |
La scelta tra loro è una decisione di produzione piuttosto che una amare. Un impianto che lavora 40.000 metri al giorno di maglia di poliestere non può utilizzare la stessa disposizione dei rulli di uno stabilimento che lavora 3.000 metri di misto lana, anche se entrambi sono descritti come "macchine spazzolatrici".
Laddove il volume è elevato e l'uniformità tra lotti è il fattore decisivo, una piattaforma di spazzolatura dedicata ad alta velocità è solitamente più economica rispetto all'allungamento di una linea per uso generico, perché la macchina può mantenere la velocità e la tensione del rullo in una banda più stretta senza perdere velocità della linea.
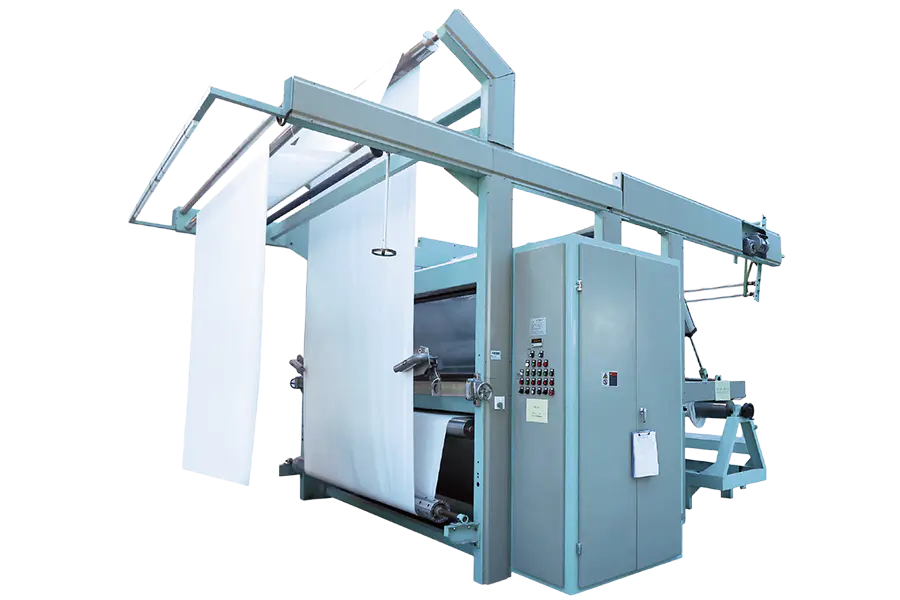 Spazzolatrice ad alta velocità VX7 Una piattaforma di spazzolatura in carbonio-ceramica a sette rulli per linee ad alto volume in cui velocità stabile, tensione e trattamento superficiale ripetibile determinano l'uniformità tra lotti. Visualizza il prodotto →
Impostazione dei parametri che decidono il risultato
Cinque variabili determinano se il primo lancio e l'ultimo lancio di un lotto coincidono. Vale la pena trattarli come un unico sistema, perché la regolazione di uno richiede quasi sempre la regolazione di un altro.
Rapporto di velocità dei rulli e densità del pelo
La velocità della superficie del rullo rispetto alla velocità del tessuto è l'impostazione più potente della macchina. Gli intervalli di produzione tipici vanno da circa 1,5:1 a 4:1. Al di sotto di circa 1,5:1 il filo pulisce e allinea principalmente le fibre; tra 2:1 e 3:1 la pila diventa visibile e uniforme; al di sopra di circa 3,5:1 il filo inizia a estrarre la fibra dalla struttura del filato invece di stenderla, e la perdita di peso del tessuto e il rischio di pilling aumentano rapidamente. Andare più veloci non è automaticamente migliore e un impianto che considera la velocità dei rulli come un indicatore di produttività piuttosto che un indicatore di qualità vedrà fallimenti nei test di resistenza entro pochi mesi.
Tensione, percorso del tessuto e passaggio delle cuciture
La tensione mantiene il tessuto piatto contro i rulli. Troppo poco e il tessuto si solleverà dal filo a onda, producendo un pelo irregolare e svolazzi dei bordi. Troppo e si ottengono segni di tensione, perdita di larghezza e cimosse arricciate che compaiono solo dopo il lavaggio. La soluzione pratica su qualsiasi filo serio è il controllo automatico della tensione con un rilevatore di cucitura che riduce la velocità del filo e l'impegno del rullo per alcuni secondi al passaggio di ogni cucitura. Senza di esso, ogni cucitura lascia un segno e un lotto di 30 rotoli può contenerne 60.
Umidità, temperatura ed elettricità statica
Il cotone che entra nella macchina con un'umidità del 4% spazzola in modo diverso dallo stesso tessuto all'8%, anche con le stesse impostazioni del rullo. La fibra secca è fragile, quindi il filo la rompe invece di sollevarla e l'altezza del pelo diminuisce man mano che il tessuto avanza. Il precondizionamento o l'applicazione di vapore leggero prima della spazzolatura di solito risolvono questo problema in modo più economico rispetto a qualsiasi modifica meccanica. Sul poliestere e su altri materiali sintetici si presenta il problema opposto: se si accumula carica statica, la fibra vola e la superficie diventa irregolare. Il controllo dell'umidità e un'estrazione efficace risolvono la maggior parte dei problemi.
Spazzolatura per tipo di tessuto
Le impostazioni della macchina che funzionano su un substrato possono danneggiarne un altro, quindi vale la pena pensare per famiglie di tessuti piuttosto che per parametri universali.
Maglia, pile e spugna
Le strutture a maglia si allungano, quindi il controllo della tensione è più importante che sui tessuti. I filati ad anello su pelo e spugna trasportano anche più fibre sciolte rispetto ai tessuti piatti, il che significa che il pelo si forma rapidamente e la spazzolatura eccessiva è facile. I rapporti dei rulli da bassi a moderati con più passaggi generalmente battono un passaggio aggressivo. Il single jersey a scartamento ridotto necessita di un leggero impegno, perché il filo può impigliarsi in un cappio e creare un foro che si vede solo dopo il primo lavaggio.
Per le applicazioni di lavorazione a maglia in cui la geometria del rullo e il supporto del tessuto devono lavorare insieme anziché uno contro l'altro, una macchina costruita appositamente attorno al comportamento di lavorazione a maglia elimina molti tentativi ed errori dal processo di lavorazione.
spazzolatrice planetaria per maglieriaCon questa configurazione, i rulli agganciano la struttura all'anello senza allungarla, in modo che il pelo si formi uniformemente su tutta la larghezza invece di concentrarsi sui bordi.
Cotone intrecciato, twill e denim
I tessuti tollerano una tensione più elevata e rapporti dei rulli più elevati, motivo per cui la spazzolatura del denim può essere eseguita in modo più aggressivo per produrre una superficie usurata e morbida. Il limite è la resistenza del filo di ordito: spazzolare oltre il punto del pelo visibile rimuove la massa dalla superficie del filo e nei test si manifesta come una ridotta resistenza all'abrasione. Twill e gabardine traggono vantaggio dalla spazzolatura incrociata, perché un pelo puramente direzionale produce una linea d'ombra che diventa evidente sul capo finito.
Misti poliestere e sintetici
I sintetici necessitano di una minore elettricità statica e di un'estrazione maggiore. Poiché le fibre sono lisce e resistenti, resistono al sollevamento, quindi gli operatori sono tentati di aumentare la velocità dei rulli. Questo approccio produce peluria anziché pelo e aumenta il rischio di pilling sul finito. Velocità inferiori, più passaggi e umidità controllata danno risultati migliori rispetto alla forza bruta.
Supporti rivestiti, laminati e tecnici
Qui la spazzolatura è una fase di preparazione. Un pennello leggero e dona uniforme alla superficie una chiave coerente per l'adesivo o il rivestimento e le specifiche dovrebbero essere scritte come un requisito di energia superficiale o resistenza alla pelatura piuttosto che come una sensazione al tatto. La coerenza su tutta la larghezza è più importante dell'altezza del pelo, poiché una striscia non spazzolata diventa un punto di delaminazione.
Dove la spazzolatura si trova nella linea di finitura
La sequenza determina quanto dell'effetto di spazzolatura sopravvive al rotolo finito. L'ordine normale è la tintura e l'asciugatura, quindi la spazzolatura, quindi l'ammorbidimento e l'eventuale compattazione o calandratura finale. La spazzolatura prima dell'asciugatura sembra efficace, ma la fibra bagnata si comporta in modo imprevedibile sotto il filo e il pelo collassa nell'asciugatrice.
Anche la spazzolatura immediatamente prima di una fase meccanica di rammollimento o calandratura è nella maggior parte dei casi un errore, perché la calandra appiattisce il pelo appena sollevato. Laddove l'obiettivo è una mano morbida e alta piuttosto che un pelo visibile, una fase di ammorbidimento ad aria dopo la spazzolatura preserva la superficie sollevata aggiungendo drappeggio, e questa combinazione è il motivo per cui molte linee di finitura ora accoppiano un'unità di spazzolatura con un'unità di ammorbidimento a larghezza aperta anziché affidarsi solo alla chimica.
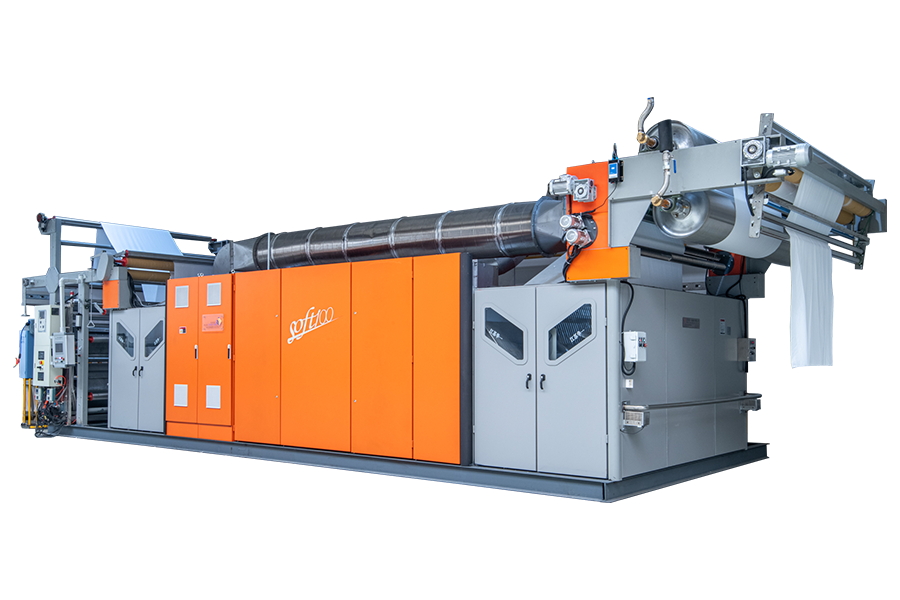 Addolcitore d'aria a largo aperto SOFT100 Si abbina alla spazzolatura per preservare il pelo in rilievo aggiungendo drappeggio, utilizzando l'ammorbidente del flusso d'aria senza ammorbidenti chimici su maglieria, tessuti e asciugamani. Visualizza il prodotto →
Il punto pratico della pianificazione è semplice: decidere cosa giudicherà il cliente in magazzino, che si tratti di altezza del pelo, sensazione al tatto, ombra o stabilità dimensionale, quindi ordinare le fasi di finitura a ritroso rispetto a quello standard.
Problemi di qualità e loro causa comuni
La maggior parte dei difetti di spazzolatura sono riconducibili a una delle sei cause e il percorso più rapido per risolverli è controllare le condizioni del processo prima di toccare la macchina.
| Sintomo | Causa probabile | Primo controllo |
|---|---|---|
| Il mucchio svanisce dall'inizio alla fine di un lotto | Perdita di umidità del tessuto o opacizzazione del filo del rullo | Contenuto di umidità in entrata, quindi ore del rullo |
| Dopo il lavaggio compaiono pilling | Velocità del rullo troppo elevata, fibre tagliate anziché sollevate | Rapporto velocità rullo/tessuto |
| Linea d'ombra direzionale | Spazzolatura puramente direzionale su un tessuto sensibile all'ombra | Direzione del rullo e disponibilità della spazzola trasversale |
| Strisce lungo la lunghezza | Pressione irregolare del rullo, filo danneggiato o rullo piegato | Concentricità dei rulli e condizioni del filo |
| Fori o strappi concentrati sulle cuciture | Nessun rilevamento della cucitura o nessuna riduzione della velocità nelle cuciture | Impostazioni di rilevamento della cucitura e profondità di impegno |
| Eccessiva lanugine e polvere nell'aria | Estrazione insufficiente, bassa umidità, accumulo statico | Flusso d'aria di estrazione e condizioni della cappa |
Polvere, elettricità statica ed estrazione
La spazzolatura genera polvere per definizione: ogni metro di tessuto rilascia fibre sciolte, e una macchina che funziona ad alta velocità le rilascia continuamente. Per quanto riguarda il cotone, questo è un problema di pulizia e di qualità dell'aria. Su poliestere e miscele c'è rischio di incendio ed esplosione, perché la polvere sintetica fine sospesa in un involucro si accende facilmente e l'elettricità statica costituisce la fonte di accensione.
La risposta progettuale è un sistema di estrazione dedicato, dimensionato per la macchina anziché un canale domestico condiviso, con cappe vicine al punto di contatto del rullo, condotti conduttivi e programmi di pulizia regolari. Un flusso d'aria troppo debole lascia che la polvere si depositi all'interno della macchina e alla fine raggiunga la superficie del tessuto come contaminazione. Un flusso d'aria troppo forte stacca il tessuto dai rulli e destabilizza la tensione, motivo per cui l'aspirazione deve essere impostata con il filo in funzione e monitorata dopo ogni variazione della velocità dei rulli.
Per le linee in cui la polvere è un limite noto piuttosto che un ripensamento, una configurazione di raccolta appositamente progettata mantiene il flusso d'aria stabile per lunghi periodi e riduce i tempi di inattività della pulizia che altrimenti intaccherebbero il minerale di produzione.
aspirazione automatizzata delle polveri per linee di smerigliatura e spazzolaturaCosa controllare prima di acquistare
I macchinari tessili industriali rappresentano un asset da quindici anni, e la maggior parte del rammarico in questa categoria deriva dalle specifiche che non sono mai state discusse piuttosto che dal prezzo. I seguenti controlli rilevano la maggior parte degli errori costosi.
Specifiche e ripetibilità dei rulli
Richiedere tipo di filo, densità del filo, diametro del rullo, durezza e intervallo di sostituzione consigliato in ore di funzionamento. Quindi chiedi qual è la variazione della pila lungo la larghezza di un rotolo completo, non su un campione di un metro. La variazione di larghezza inferiore al 5% è un punto di riferimento ragionevole per una linea ben impostata; se il fornitore non può rispondere alla domanda, ciò è informativo.
Architettura della tensione e della spinta
Verificare se la tensione viene controllata automaticamente nell'intervallo di velocità e come si comporta la macchina durante il passaggio della cucitura. Su un impianto che esegue venti cuciture per turno, questa singola caratteristica determina se la linea è redditizia o continuamente rielaborata.
Condizioni di prova adatte al tuo impianto
Una dimostrazione effettuata su un tessuto pulito, condizionato e perfettamente piatto dimostra ben poco. Invia il tuo substrato difficile: il peso più pesante, la maglia più fitta, il twill sensibile all'ombra. Insistere affinché la prova venga eseguita alla velocità della linea target e che i campioni vengano lavati e asciugati prima della valutazione. Il pilling e il collasso del pelo solitamente compaiono dopo il primo lavaggio, non prima.
Ordina correttamente l'acquisto
- Definisci lo standard del tessuto finito in termini misurabili: altezza del pelo, valutazione della sensazione al tatto, resistenza alla pelatura o sfumatura.
- Mappa la sequenza di finitura all'indietro, in modo che la spazzolatura sia posizionata dove sopravvive il suo effetto.
- Impostare la finestra di controllo della macchina, inclusi tensione, rapporto dei rulli, umidità e flusso d'aria di estrazione.
- Verificare la disponibilità dei pezzi di ricambio per rulli portafili, cuscinetti e componenti di trasmissione.
- Conferma la copertura del servizio e i tempi di risposta nella tua regione prima di firmare.
Pianificare l'espansione
La maggior parte degli stabilimenti aggiunge processi nel giro di pochi anni, che si tratti di ammorbidimento, essiccazione o di una seconda fase di spazzolatura. Scegliere un fornitore con una gamma più ampia di apparecchiature di finitura non costa nulla al momento dell'acquisto e consente di risparmiare un notevole lavoro di integrazione in seguito.
Niente di tutto ciò rende complicata la spazzolatura. È un processo meccanico con un numero limitato di variabili e gli impianti che lo gestiscono bene sono semplicemente quelli che trattano tali variabili come specifiche anziché come preferenza dell'operatore. La macchina che produce una pila uniforme sul campione non è la stessa macchina che produce una pila uniforme sul rotolo trenta di un turno piovoso di un lunedì, e la differenza sta interamente nella finestra di controllo. Conferma le specifiche del rullo, il rapporto di velocità, il comportamento della tensione, la gestione dell'umidità e le prestazioni di estrazione con il tuo tessuto, tutte le tue condizioni, e il resto della decisione diventerà semplice.